
 اللغة
 中文简体
 English
 عربى
 русский
محتوى
- 1 ما الذي تفعله آلة سحب الأسلاك - وسبب أهميتها
- 2 عملية سحب الأسلاك: خطوة بخطوة
- 3 الأنواع الرئيسية لآلات سحب الأسلاك
- 4 مواصفات آلة سحب الأسلاك مقارنة بالتطبيق
- 5 يموت: المكون الذي يحدد جودة الأسلاك
- 6 التشحيم: ضروري لأداء الماكينة وجودة الأسلاك
- 7 العوامل الرئيسية عند اختيار آلة سحب الأسلاك
- 8 مشاكل سحب الأسلاك الشائعة وأسبابها الجذرية
ما الذي تفعله آلة سحب الأسلاك - وسبب أهميتها
تعمل آلة سحب الأسلاك على تقليل قطر القضيب المعدني أو السلك عن طريق سحبه عبر سلسلة من القوالب الأصغر حجمًا تحت التوتر. ويكون الناتج عبارة عن سلك بقطر دقيق، وخصائص ميكانيكية محسنة، وسطح أكثر سلاسة - وهي صفات لا يمكن تحقيقها بشكل موثوق من خلال الدرفلة أو البثق وحده.
يعد سحب الأسلاك العملية الأساسية وراء كل منتج سلكي تقريبًا في التصنيع الحديث — من الموصلات الكهربائية وكابلات السيارات إلى الفولاذ الزنبركي، والغرز الجراحية، وأسلاك البيانو. يمكن للآلة التي تبدأ بقضيب فولاذي مقاس 5.5 مم أن تقلله إلى 0.1 مم أو أقل من خلال تمريرات رسم متتالية، كل منها يزيل نسبة مئوية مضبوطة من مساحة المقطع العرضي.
اختيار الحق آلة سحب الأسلاك — سواء بالنسبة للنحاس أو الألومنيوم أو الفولاذ أو السبائك المتخصصة — يعتمد على فهم ميكانيكا العملية وتكوينات الماكينة وتصميم القالب ومتطلبات التشحيم ومواصفات الأسلاك النهائية التي يتطلبها تطبيقك. يغطي هذا الدليل كل مجال من هذه المجالات بالخصوصية اللازمة لاتخاذ قرار مستنير بشأن المعدات.
عملية سحب الأسلاك: خطوة بخطوة
تتبع عملية الرسم منطقًا ميكانيكيًا ثابتًا بغض النظر عن المادة التي يتم رسمها. يساعد فهم كل مرحلة في تشخيص المشكلات وتحسين جودة المخرجات.
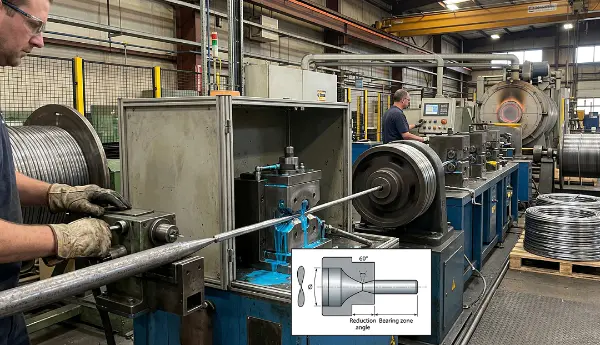
- مشيرا: الطرف الأمامي للقضيب مدبب - إما عن طريق التأرجح أو التدحرج أو الطحن - بحيث يمكن تمريره من خلال فتحة القالب وإمساكه بكابستان السحب أو الكتلة.
- دخول يموت: يدخل السلك المدبب إلى جرس القالب (مخروط الدخول)، الذي يوجهه إلى زاوية الاقتراب حيث يبدأ التشوه.
- منطقة التخفيض: يتم ضغط السلك بشكل قطري أثناء مروره عبر منطقة تحمل القالب. تتناقص مساحة المقطع العرضي بينما يزداد الطول بشكل متناسب. تتراوح التخفيضات لكل تمريرة عادة من 15% إلى 25% للصلب وحتى 30% إلى 35% للمعادن اللينة مثل النحاس والألومنيوم .
- منطقة تحمل: قسم أسطواني قصير يتحكم في القطر النهائي والتشطيب السطحي.
- تخفيف الظهر: استدقاق طفيف عند مخرج القالب يمنع السلك من الارتباط أثناء مغادرته.
- لف: يتم لف الأسلاك المسحوبة على كابستان أو بكرة للتمرير التالي أو التغليف النهائي.
يؤدي كل مرور خلال قالب العمل إلى تصلب السلك بسبب تشوه البلاستيك. بالنسبة للمواد مثل الفولاذ عالي الكربون والفولاذ المقاوم للصدأ، قد تكون هناك حاجة للتليين المتوسط (التليين من خلال المعالجة الحرارية) بعد عدة تمريرات لاستعادة الليونة قبل مواصلة السحب. عادةً ما يسمح النحاس والألومنيوم بمزيد من التخفيضات قبل الحاجة إلى التلدين.
الأنواع الرئيسية لآلات سحب الأسلاك
يتم تصنيف آلات سحب الأسلاك في المقام الأول حسب عدد كتل السحب (مفردة مقابل متعددة التمريرات)، وترتيب تلك الكتل، ونوع المادة ومقياس الأسلاك التي تتم معالجتها. يناسب كل تكوين سيناريو إنتاج مختلف.
آلات الرسم ذات الكتلة الواحدة (القالب الواحد).
أبسط تكوين: قالب واحد، كابستان واحد. يمر القضيب من خلال قالب واحد ويلتف على أسطوانة دوارة. يتم استخدام آلات الكتلة الواحدة ل رسم الأسلاك والقضبان الثقيلة - يتم عادةً تقليل القضيب من 5-12 مم إلى 2-4 مم في سحبة واحدة. وهي شائعة كمرحلة أولى في خط رسم متعدد الآلات وتستخدم أيضًا في التطبيقات المتخصصة التي تتطلب تغييرات متكررة في القالب.
عادةً ما تكون سرعات الرسم للآلات ذات الكتلة الواحدة التي تعمل بقضبان ثقيلة من 1 إلى 5 أمتار في الثانية . الميزة هي البساطة الميكانيكية وسهولة الإعداد. القيد هو أنه يتم تحقيق تخفيض واحد فقط لكل تمريرة للآلة.
آلات الرسم متعددة التمريرات (المستمرة).
تقوم الآلات متعددة التمريرات بتمرير الأسلاك عبر سلسلة من القوالب والرؤوس في مسار واحد مستمر. تدور كل كابستان بشكل أسرع من سابقتها للتعويض عن زيادة سرعة السلك وطوله بعد كل تخفيض. هذه الآلات هي العمود الفقري لسحب الأسلاك - يمكن لآلة واحدة مكونة من 12 قالبًا أن تأخذ قضيبًا مقاس 5.5 مم وتسحبه إلى أقل من 1 مم دون توقف.
يمكن للآلات الحديثة متعددة التمريرات للأسلاك النحاسية الدقيقة أن تحقق سرعات خروج تتجاوز 30 مترا في الثانية ، مع وصول بعض آلات الأسلاك الدقيقة عالية السرعة 40-50 م/ث . يتراوح عدد القوالب في الماكينة عادةً من 6 إلى 25 اعتمادًا على المقياس النهائي والمواد.
ماكينات الرسم الرطب
في آلات السحب الرطبة، يتم غمر القوالب والكبسولات بالكامل في محلول سائل للتبريد والتشحيم. هذا هو التكوين القياسي ل رسم الأسلاك الدقيقة والدقيقة للغاية — أقطار أقل من 0.5 مم تقريبًا — حيث قد تؤدي الحرارة المتولدة عند سرعات السحب العالية إلى إتلاف السلك أو القالب. تهيمن الآلات الرطبة على إنتاج الأسلاك المغناطيسية، وأسلاك الاتصالات، والأسلاك الفولاذية المقاومة للصدأ.
ماكينات الرسم الجاف
تستخدم آلات الرسم الجاف مواد التشحيم المسحوقة أو المعجونة بدلاً من الحمامات السائلة. يتم استخدامها ل سلك متوسط إلى خشن ، وخاصة الأسلاك الفولاذية في نطاق 0.5-5 مم، حيث توفر مواد التشحيم الجافة مثل ستيرات الصوديوم أو الكالسيوم تزييتًا مناسبًا دون مضاعفات النظام السائل. عادة ما يتم إنتاج سلك الإطارات الفولاذية وسلك الزنبرك على معدات السحب الجافة.
آلات رسم الخطوط المستقيمة
في آلة الخط المستقيم، ينتقل السلك أفقيًا عبر القوالب دون أن يلتف حول الرحويات المتوسطة. يؤدي هذا إلى التخلص من إجهاد الانحناء الناتج عن اللف حول الأسطوانة، مما يجعل الآلات ذات الخطوط المستقيمة مفضلة مواد صلبة أو هشة أو ذات قيمة عالية - مثل التنغستن والموليبدينوم وأسلاك التيتانيوم وأسلاك اللحام الكهربائي - حيث قد يؤدي إجهاد الانحناء أثناء الرسم إلى حدوث انقطاعات.
مواصفات آلة سحب الأسلاك مقارنة بالتطبيق
| نوع الآلة | قطر الإدخال النموذجي | قطر الإخراج النموذجي | سرعة الرسم | المواد المشتركة |
|---|---|---|---|---|
| كتلة واحدة (انهيار قضيب) | 8-12 ملم | 2-6 ملم | 1-5 م/ث | الصلب، قضيب النحاس |
| تجفيف متعدد التمريرات | 2-6 ملم | 0.5-3 ملم | 5-15 م/ث | الكربون الصلب، سلك الربيع |
| تمريرات متعددة رطبة (متوسطة) | 1-3 ملم | 0.1-1 ملم | 15-30 م/ث | النحاس والألومنيوم والفولاذ المقاوم للصدأ |
| ناعم/رطب للغاية | 0.3-1 ملم | 0.01-0.1 ملم | 30-50 م/ث | النحاس، الذهب، البلاتين |
| خط مستقيم | 1-5 ملم | 0.3-3 ملم | 1-10 م/ث | التنغستن والتيتانيوم وأسلاك اللحام |
يموت: المكون الذي يحدد جودة الأسلاك
قالب الرسم هو قلب العملية. تحدد هندسة القالب والمواد والتشطيب السطحي بشكل مباشر مدى تحمل قطر السلك وجودة السطح وعمر خدمة القالب. ينتج القالب غير المحدد أو البالي سلكًا خارج نطاق التسامح أو خشنًا أو عرضة للكسر.
مواد يموت
- كربيد التنغستن: مادة القالب القياسية لمعظم تطبيقات الفولاذ والأسلاك المتوسطة. مقاومة ممتازة للتآكل، وفعالة من حيث التكلفة، ومتوفرة في مجموعة واسعة من الدرجات. عمر الخدمة النموذجي لسحب أسلاك الفولاذ الكربوني: 200-500 كجم من الأسلاك لكل قالب اعتمادا على صلابة الأسلاك والحد منها.
- الماس متعدد البلورات (PCD): يستخدم لسحب الأسلاك الدقيقة وفائقة الدقة من النحاس والمعادن الثمينة. عمر خدمة أطول بشكل كبير من الكربيد - في كثير من الأحيان 10-50×أطول — مما يبرر التكلفة الأعلى بشكل ملحوظ لإنتاج الأسلاك الدقيقة بكميات كبيرة.
- الماس الطبيعي: لا يزال يستخدم لأرقى مقاييس الأسلاك التي تقل عن 0.05 مم تقريبًا، حيث يوفر الكمال البلوري للألماس الطبيعي تشطيبات سطحية وتفاوتات الأبعاد التي لا يمكن للبدائل الاصطناعية مطابقتها.
- السيراميك: يستخدم في تطبيقات محددة مثل سحب الفولاذ المقاوم للصدأ أو التيتانيوم حيث يؤدي التفاعل الكيميائي بين السلك والكربيد إلى تآكل سريع.
زاوية القالب وجدول التخفيض
تتراوح نصف زاوية اقتراب القالب - الزاوية بين محور القالب ومنطقة التخفيض المدببة - عادةً من 6° إلى 12° لمعظم التطبيقات. تقلل الزاوية الأصغر من قوة السحب وتآكل القالب ولكنها تزيد من طول التلامس والاحتكاك. تعمل الزاوية الأكبر على تقصير الاتصال ولكنها تزيد من التشوه الزائد، مما يؤدي إلى رفع درجة حرارة السلك ومعدل تصلب العمل. يتم تحديد الزاوية المثالية لمادة معينة وتخفيضها بشكل تجريبي وهي معلمة وثيقة الصلة في عمليات سحب الأسلاك التجارية.
يجب أن يكون جدول التخفيض — مقدار تقليل المساحة المخصص لكل قالب في ماكينة متعددة التمريرات — متوازنًا بحيث لا يتم تحميل قالب واحد بشكل زائد أثناء تشغيل الماكينة بأقصى إنتاجية. تخفيضات المساحة النموذجية لكل تمريرة هي 17-22% للصلب و 20-30% للنحاس . يؤدي الضغط فوق هذه العتبات إلى زيادة تكرار انقطاع الأسلاك وتآكل القالب بشكل كبير.
التشحيم: ضروري لأداء الماكينة وجودة الأسلاك
يؤدي التشحيم في عملية سحب الأسلاك إلى ثلاث وظائف: تقليل الاحتكاك بين السلك والقالب، وإزالة الحرارة الناتجة عن التشوه والاحتكاك، ومنع اللحام أو الغليان بين سطح السلك ومادة القالب. إن الخطأ في التشحيم هو السبب الوحيد الأكثر شيوعًا لفشل القالب المبكر، وانقطاع الأسلاك المفرط، وضعف جودة السطح.
- مواد التشحيم الجافة (مساحيق الصابون): تعد ستيرات الصوديوم وستيرات الكالسيوم من أكثر مواد التشحيم الجافة شيوعًا لسحب الأسلاك الفولاذية. السلك مطلي مسبقًا بطبقة حاملة من الجير أو البوراكس التي تتفاعل مع الصابون لتكوين فيلم صابون الزنك عند واجهة القالب. فعال في حالات تعطل القضبان والأسلاك المتوسطة ولكنه غير مناسب للأسلاك الدقيقة.
- مواد التشحيم الرطبة (المستحلبات والزيوت النقية): تعتبر المستحلبات المائية التي تحتوي على مواد تشحيم صناعية مضافة قياسية لآلات السحب الرطب. عادة ما يتم الحفاظ على التركيز بين 3% و 10% من حيث الحجم ، مع التحكم في درجة الحموضة بين 8.5 و 9.5 لمنع نمو البكتيريا والتآكل. تُستخدم الزيوت النقية (غير المستحلبة) في تطبيقات محددة من الفولاذ المقاوم للصدأ والسبائك المتخصصة.
- الطلاءات المعدنية: بالنسبة للفولاذ عالي الكربون (سلك الإطارات، سلك جديلة PC)، يتم طلاء القضيب بالنحاس أو الزنك عن طريق الطلاء الكهربائي أو الحصول على براءة اختراع بالغمس الساخن قبل الرسم. تعمل هذه الطلاءات المعدنية كحاملات مواد تشحيم صلبة ويتم استهلاكها أثناء السحب، مما يؤدي إلى ترسيب طبقة تشحيم رقيقة في واجهة القالب.
العوامل الرئيسية عند اختيار آلة سحب الأسلاك
يتطلب شراء أو تحديد آلة سحب الأسلاك مطابقة العديد من المعلمات التقنية مع متطلبات الإنتاج الخاصة بك. هذه هي العوامل التي لها التأثير الأكبر على جودة الإنتاج وتكلفة التشغيل والعائد على الاستثمار:
نطاق قياس المواد والأسلاك
حدد نطاق قطر الإدخال والإخراج قبل تقييم أي جهاز. الآلة المُحسّنة لسحب الأسلاك النحاسية الدقيقة ليست مناسبة لانهيار قضبان الفولاذ، والعكس صحيح. إذا كانت مجموعة المنتجات الخاصة بك تمتد على نافذة قياس واسعة - على سبيل المثال، من 5 مم إلى 0.3 مم - فمن المحتمل أن تحتاج إلى جهازين متسلسلين بدلاً من وحدة واحدة.
قوة المحرك وقوة السحب
تتناسب قوة السحب مع مساحة المقطع العرضي للسلك، وقوة خضوع المادة، وتقليل المساحة الإجمالية لكل تمريرة. يؤدي انخفاض حجم قوة المحرك إلى توقف السحب وانقطاع الأسلاك بشكل مفرط؛ فالتضخم يهدر رأس المال والطاقة. بالنسبة لآلات الأسلاك الفولاذية المتوسطة التي تعالج أسلاكًا من 1 إلى 3 مم، تتراوح قوة المحرك المثبت عادةً من 15 كيلو واط إلى 75 كيلو واط لكل كتلة رسم اعتمادًا على عدد التمريرات وسرعة الرسم.
التحكم في السرعة والتزامن
في الآلات متعددة التمريرات، يجب أن تكون سرعة كل كابستان متزامنة بدقة للحفاظ على التوتر الخلفي الصحيح بين التمريرات. استخدام الآلات الحديثة محركات التردد المتغير (VFDs) مع التحكم في شد الحلقة المغلقة على كل كتلة، مما يسمح بالتعديل الآلي لتغيرات استطالة الأسلاك. تستخدم الآلات القديمة نسب السرعة الميكانيكية التي تتطلب ضبطًا يدويًا عند تغيير درجات الأسلاك أو جداول القالب.
القدرة على التلدين المضمنة
بالنسبة لسحب أسلاك النحاس والألومنيوم، فإن التلدين المباشر المستمر - تمرير السلك النهائي عبر منطقة تسخين مقاومة قصيرة قبل بكرة السحب - يستعيد الليونة بدون دورة تلدين منفصلة في الفرن. التلدين المضمن يمكن أن يلغي خطوة المعالجة المنفصلة بالكامل ، مما يقلل بشكل كبير من مهلة الإنتاج وتكلفة الطاقة لكل كيلوغرام من الأسلاك المنتجة. تحقق مما إذا كانت سرعة خروج الماكينة متوافقة مع وقت الإقامة الحراري المطلوب للتليين المناسب للسبائك المستهدفة.
كشف الكسر وإعادة التشغيل التلقائي
تعتبر انقطاعات الأسلاك جزءًا لا مفر منه من عمليات السحب، خاصة في آلات الأسلاك الدقيقة التي تعمل بسرعة عالية. يعتمد تأثير التكلفة للكسر إلى حد كبير على مدى سرعة توقف الماكينة ومدى سرعة قيام المشغل بإعادة الخيط وإعادة التشغيل. تشمل الآلات الحديثة أجهزة كشف الكسر البصرية أو القائمة على الاتصال التي توقف الماكينة خلال أجزاء من الثانية من الاستراحة، وفي بعض الطرز، يمكنها إعادة الخيط وإعادة التشغيل تلقائيًا دون تدخل المشغل. في ماكينة الأسلاك الدقيقة عالية السرعة التي تعمل بسرعة 40 م/ث، يمكن أن يؤدي تقليل وقت إعادة الخيط من 15 دقيقة إلى دقيقتين إلى التعافي مئات ساعات الإنتاج سنويا على جهاز واحد.
مشاكل سحب الأسلاك الشائعة وأسبابها الجذرية
المعرفة التشخيصية لمشاكل الرسم الشائعة تقلل من وقت التوقف عن العمل والخردة. تعود معظم العيوب إلى أحد المصادر الثلاثة: حالة القالب، أو فشل التشحيم، أو عدم تناسق المواد.
- انقطاع الأسلاك المتكرر: غالبًا ما يكون السبب هو التخفيض المفرط لكل تمريرة، أو القوالب البالية أو المتشققة، أو عدم كفاية التشحيم، أو البقع الصلبة في القضيب الوارد بسبب الفصل أو ممارسة الدرفلة غير الصحيحة. تحقق من حالة القالب أولاً، ثم قم بمراجعة جدول التخفيض.
- التهديف السطحي أو خطوط القالب: يشير إلى تآكل القالب أو تلوث سطح القالب أو تعطل مادة التشحيم. استبدل القالب وقم بغسل نظام التشحيم. سوف ينتشر تسجيل النقاط دون معالجة إلى قوالب المصب ويؤدي إلى تدهور طول المنتج بالكامل.
- اختلاف القطر على طول السلك: يمكن أن ينتج عن تقلبات التوتر (تحقق من معايرة VFD وحالة سطح الكابستان)، أو مناطق المحمل البالية في القوالب، أو قطر القضيب الوارد غير المتناسق.
- توليد الحرارة المفرطة: يشير إلى عدم كفاية التشحيم، أو سرعة السحب المفرطة لقدرة التبريد لنظام التشحيم، أو الانخفاض لكل تمريرة تتجاوز التسامح الحراري للمادة. يجب أن تظل درجة حرارة الأسلاك النحاسية عند مخرج القالب أقل بشكل عام 150 درجة مئوية لمنع الأكسدة السطحية.
- مشاكل اللف أو الصب على الأسلاك الملفوفة: يمكن أن يؤدي الضغط المتبقي من عملية السحب إلى خروج السلك من البكرة أو تشكيل ملفات غير متناسقة. عادةً ما يؤدي ضبط الشد الخلفي على الكابستان النهائية أو إضافة أسطوانة التقويم قبل بكرة السحب إلى حل هذه المشكلة.


