
 اللغة
 中文简体
 English
 عربى
 русский
محتوى
سمك الجدار هو الرقم الأول الذي يجب أن يتحكم فيه خط البثق، وهو أيضًا المعلمة الأولى التي تنحرف عندما يقوم المشغلون بضبط سرعة السحب أو سرعة اللولب أو درجة حرارة الرأس يدويًا. على كبل 600 فولت مع جدار عازل 1.0 مم، يمكن للانحراف المركزي 0.05 مم أن يقطع الحد الأدنى من الجدار إلى 0.85 مم. وهذا يكفي للفشل في اختبار تحمل التيار المتردد الروتيني، على الرغم من أن متوسط السُمك يبدو صحيحًا. هذا هو المكان الذي تعود فيه أتمتة عملية البثق للمكونات الكهربائية.
تنقل الأتمتة القرار من يدي المشغل إلى وحدة التحكم ذات الحلقة المغلقة. بمجرد تشغيل الخط، يقوم النظام باستمرار بضبط سرعة اللولب ومعدل السحب والضغط المتقاطع بحيث يظل القطر والسعة المقاسة داخل نافذة ضيقة. والنتيجة هي منتج يجتاز اختبار العزل الكهربائي بشكل أكثر موثوقية وعملية تستخدم كمية أقل من البوليمر مقارنة بالخط الذي تم ضبطه يدويًا.
ما الذي تتحكم فيه الأتمتة فعليًا في خط بثق الكابلات؟
من السهل التفكير في أتمتة البثق على أنها مجرد إضافة PLC إلى اللوحة الكهربائية. من الناحية العملية، يستخدم خط بثق المكونات الكهربائية الحديث عدة حلقات تحكم مستقلة تتزامن حول مرجع سرعة رئيسي واحد.
درجة الحرارة وضغط الذوبان
ينقسم برميل الطارد إلى أربع إلى ست مناطق تسخين، كل منها مزود بمزدوجة حرارية خاصة بها ووحدة تحكم PID. في الخط المضبوط جيدًا، يبقى الانحراف عن نقطة الضبط ضمن ±1.5 درجة مئوية. عندما يتجاوز الانحراف ±5 درجة مئوية، يتغير تدفق الذوبان بما يكفي لإحداث تغيير واضح في القطر الخارجي. تعمل الأتمتة على إبقاء انحرافات المنطقة صغيرة وتتتبع ضغط الرأس، وهو المؤشر الحقيقي للزوجة الذوبان.
سرعة المسمار، وسرعة الخط، وردود الفعل
يوفر المسمار مخرجات الذوبان، وتحدد وحدة السحب السرعة الخطية للكابل. في الخط الآلي، يحسب نظام التحكم النسبة من ردود القطر ويضبط سرعة المسمار أولاً، بينما يحافظ السحب على ثبات سرعة الخط. وهذا يقلل من الوقت بين انحراف القطر والتصحيح. يعد مقياس القطر البصري ومستشعر السعة أكثر أجهزة التغذية المرتدة شيوعًا. تعتبر إشارة السعة مفيدة بشكل خاص للـ PE الرغوية، حيث تشير إلى نسبة التمدد بشكل أفضل من القطر وحده.
نسبة طبقة البثق المشترك
عندما يكون للكابل هيكل مكون من طبقتين أو ثلاث طبقات، فإن كل طبقة لها طارد خاص بها. يجب أن تظل النسبة بين الطبقات مستقرة لتجنب وجود بقعة جافة في الواجهة. تتحكم الأتمتة في سرعة كل برغي بالنسبة لسرعة الخط الرئيسي، وذلك باستخدام وحدات التغذية الوزنية أو خلايا التحميل الموجودة على القواديس لقياس وزن البوليمر في الوقت الفعلي.
المواد والتفاوتات التي تجعل البثق الكهربائي مختلفًا
يبدو بثق المقاطع البلاستيكية لإطار النافذة وبثق عزل الأسلاك متشابهين، لكن تطبيق المكونات الكهربائية يضع حدودًا أكثر صرامة على المنتج النهائي. بالنسبة للكابلات الخاضعة للمواصفة IEC 60502-1، أو UL 44، أو GB/T 12706، فإن الحد الأدنى لسمك العزل هو عنصر فحص إلزامي. تحافظ الخطوط الآلية على متوسط سمك الجدار بالقرب من القيمة الاسمية، مما يعني الحاجة إلى كمية أقل من البوليمر لضمان الحد الأدنى. ومن الناحية العملية، يُترجم هذا غالبًا إلى توفير مادة تتراوح من 3% إلى 7% في الطبقة العازلة.
| مادة | متطلبات العزل الكهربائي الرئيسية | تحدي الأتمتة |
|---|---|---|
| بولي كلوريد الفينيل | مقاومة عزل مستقرة عند 70 درجة مئوية | نافذة معالجة واسعة، لكن تراكم المواد المتحللة يؤثر على ضغط الرأس بمرور الوقت |
| XLPE | امتصاص منخفض جدًا للرطوبة وقوة انهيار عالية | تتطلب خطوة الربط المتقاطع درجة حرارة ذوبان دقيقة وتنسيقًا لسرعة الخط |
| رغوة البولي ايثيلين | ثابت عازل منخفض لنقل البيانات بسرعة عالية | يحتاج حقن الفراغ والغاز إلى ردود فعل سريعة تعتمد على السعة |
| مطاط السيليكون | مقاومة درجات الحرارة العالية للمركبات الكهربائية وكابلات الأجهزة | ذوبان ناعم مع قوة شد منخفضة؛ يجب التحكم بإحكام في توتر السحب |
| تفلون | مقاومة عازلة وكيميائية ممتازة | تتطلب الغازات المنبعثة المسببة للتآكل واللزوجة العالية الذوبان تصميمًا لولبيًا وبرميلًا مقاومًا للتآكل |
تدفع كل مادة استراتيجية الأتمتة في اتجاه مختلف. بالنسبة لـ PVC وXLPE، يعد استقرار درجة الحرارة وتقليم سرعة الخط من الأولويات الرئيسية. بالنسبة للPE الرغوي، يجب أن يتفاعل جهاز التحكم مع انجراف السعة في غضون ثوانٍ قليلة. بالنسبة للسيليكون والتيفلون، تتغير اللزوجة كثيرًا على طول البرميل بحيث يصبح ضبط جانب الضغط أكثر أهمية من ضبط جانب درجة الحرارة.
ما الذي تبحث عنه عند شراء خط البثق الآلي
يجب أن يكون قرار الاستثمار في خط آلي مدفوعًا بتكلفة الخردة وإعادة العمل، وليس بمستحضرات التجميل الخاصة بلوحة التحكم. إذا كان أحد الخطوط ينتج 1000 كيلومتر من الكابلات سنويًا ويرفض 2% منه بسبب انحراف الجدار العازل، فإن استعادة 2% مع التحكم في الحلقة المغلقة يدفع جزءًا كبيرًا من التكلفة الرأسمالية لترقية الطارد الحديث.
عند تقييم المورد، فإن النقاط التالية هي الأكثر أهمية.
- يجب أن يستخدم التحكم في قطر الحلقة المغلقة محوري قياس على الأقل، بحيث يكون الانحراف المركزي مرئيًا بينما لا يزال الكابل يتحرك.
- يجب أن يقوم PLC بتسجيل متغيرات العملية كل ثانية والاحتفاظ بالبيانات الخاصة بنوبة إنتاج واحدة على الأقل. وهذا يجعل من الممكن تتبع مشكلة الجودة مرة أخرى إلى تغيير سرعة معين.
- يجب أن يتطابق التقاطع والمسمار مع عائلة البوليمر التي تقوم بمعالجتها. لن ينتج الرأس المتقاطع المصمم لرغوة PVC طبقة شبه موصلة موحدة على خط XLPE.
- يجب أن يكون هيكل الإنذار قائمًا على الانجراف. يمكن للتحذير عند انحراف ضغط الذوبان بأكثر من 8% عن متوسط التشغيل أن يمنع تلف التقاطع قبل إيقاف التشغيل الكامل.
تعد السرعة أيضًا بمثابة تذكير لكون الأتمتة غير قابلة للتفاوض. بسرعة 200 م/دقيقة، يتحرك الكابل أكثر من 3 أمتار كل ثانية. تتفاعل وحدة التحكم ذات الحلقة المغلقة بالمللي ثانية، بينما يسمح المشغل الذي يصل إلى المقبض بمرور عدة أمتار من الكابلات غير المواصفات.
بالنسبة لخط العزل الأساسي الذي يستخدم PVC، PE، أو XLPE، فإن خط إنتاج عزل الأسلاك عالي السرعة مع خزانة التحكم المتكاملة وقطر التغذية المرتدة هو نقطة البداية النموذجية.
 خط إنتاج عزل الأسلاك عالي السرعة للأسلاك الأساسية يدمج هذا الخط التسخين المسبق، والبثق، والتبريد مع التحكم الدقيق، مما يضمن سمك العزل الموحد والتركيز العالي للأسلاك الأساسية PVC، PE، أو XLPE، مما يجعله مثاليًا لمهام العزل الأولية. عرض المنتج →
إذا كان هيكل الكابل الخاص بك يستخدم طبقات متميزة كهربائيًا، يصبح التحكم في نسبة الطبقة هو العامل الحاسم. يحافظ خط إنتاج البثق المشترك المزدوج أو الثلاثي الطبقات على مزامنة كل آلة بثق حول مرجع سرعة رئيسي واحد.
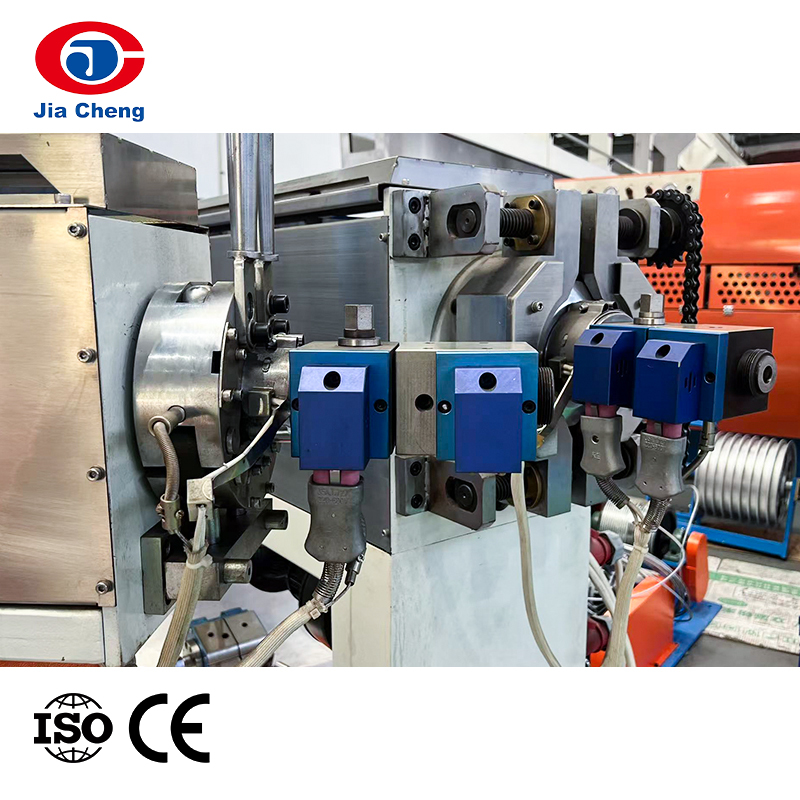 خط إنتاج البثق المشترك ذو الطبقات المزدوجة أو الثلاثية بفضل أجهزة البثق المتزامنة ومرجع السرعة الرئيسية، يضمن هذا الخط التحكم الدقيق في نسبة الطبقة للكابلات متعددة الطبقات، وهو أمر ضروري عندما يجب أن يتم بثق مواد مختلفة بدقة. عرض المنتج →
بالنسبة للغلاف النهائي وقذف الغلاف، تتغير الأولويات. عادةً ما يكون بثق الغلاف أكثر سمكًا وأثقل، لذا فإن شد السحب مهم أكثر من السعة. إن آلة بثق غلاف الكابل المبنية حول برغي منخفض الانحراف ووحدة سحب قوية هي الأداة المناسبة.
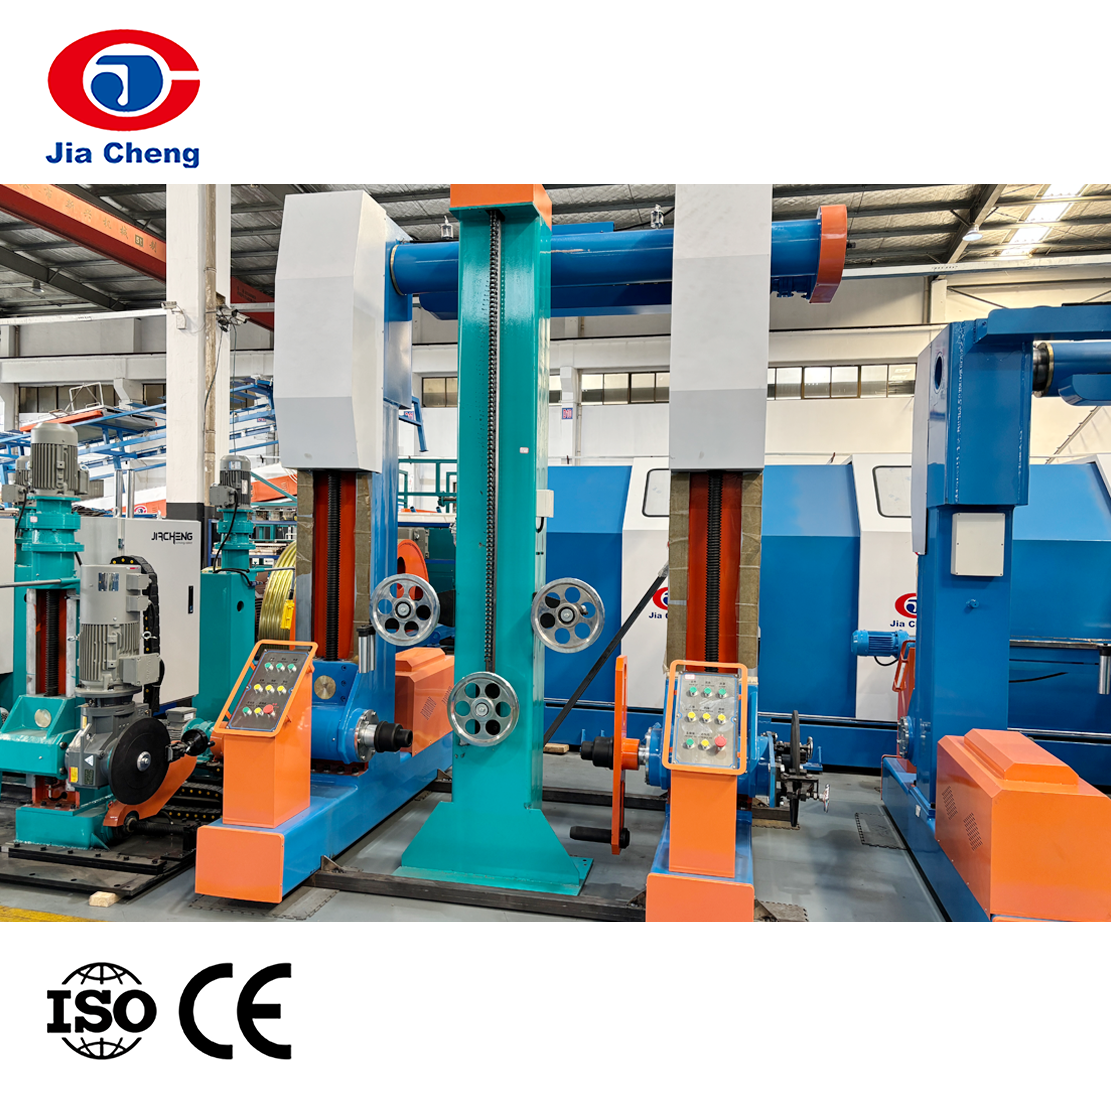 آلة بثق غلاف الكابل لقذف السترات تم تصميم هذه الماكينة بمسمار منخفض الانحراف ووحدة سحب قوية، وهي تتعامل مع مواد غمد أكثر سمكًا، مما يحافظ على سمك جدار ثابت لحماية الكابل النهائية. عرض المنتج →
لا تتجاهل الموصلات التي تغذيها في الطارد
يمكن تقويض كل قرار أتمتة على خط البثق بواسطة موصل غير مستقر. إذا كان السلك النحاسي الذي يدخل التقاطع له قطر متفاوت أو استطالة غير منتظمة، فإن سمك الجدار سيظل يتقلب بغض النظر عن مدى إحكام ضبط حلقات التحكم في البثق.
يؤثر اتساق سحب الأسلاك على مساحة المقطع العرضي للموصل ومقاومته. يؤدي الاختلاف بنسبة 1% في قطر السلك إلى تغيير مساحة الموصل بنسبة 2% تقريبًا. وهذا هو السبب في أن مصانع الكابلات التي تستثمر في أتمتة البثق عادةً ما تقوم أيضًا بتشديد عملية السحب الأولية. إذا كنت لا تزال تقوم بتقييم خط رسم جديد، فإن الأمر يستحق الفهم كيف تدير آلة انهيار القضبان التوتر لأن تباين التوتر أثناء السحب هو مصدر شائع لعدم تناسق استطالة الموصل.
تعد العلاقة بين جودة الرسم واستقرار البثق واحدة من أكثر التحسينات فعالية من حيث التكلفة المتاحة لشركة تصنيع الكابلات. يقلل الموصل المستقر من كمية المواد التي يجب إضافتها إلى العزل فقط لتلبية الحد الأدنى من متطلبات الجدار.
ماذا يعني هذا لطابق الإنتاج الخاص بك
إن أتمتة عملية البثق للمكونات الكهربائية ليست قرار شراء واحد. إنه مزيج من التحكم في درجة الحرارة ذات الحلقة المغلقة، ومزامنة اللولب والسحب، والتغذية المرتدة من أجهزة استشعار القطر والسعة، والضبط الخاص بالمواد. تتمثل فائدة الحصول على جميع العناصر الأربعة بشكل صحيح في الحصول على منتج يجتاز باستمرار اختبارات العزل الكهربائي وأرضية إنتاج تهدر كمية أقل من البوليمر.
نقطة البداية الأكثر عملية هي قياس معدلات الخردة وإعادة العمل الحالية. ثم حدد الخط ذو الحجم الأعلى، وابدأ بقطر الحلقة المغلقة ووحدة التحكم في سرعة الخط على هذا الخط. عندما يكتسب فريق المشغل الثقة، أضف تعليقات السعة لخطوط الرغوة، والتحكم في نسبة الطبقة لخطوط البثق المشترك، وتسجيل البيانات لدعم عمليات تدقيق التتبع.
إذا كنت تقوم باستبدال جهاز بثق موجود أو بناء خط جديد من مورد واحد، فمن المفيد أن تسأل ما إذا كان نظام التحكم، والتصميم اللولبي، والرأس المتقاطع، ووحدة السحب قد تم تصميمها كنظام واحد. تم إنشاء خطوط البثق الموضحة في بطاقات المنتج أعلاه بواسطة شركة Jiangsu Jiacheng Technology مع أخذ هذا النهج المتكامل في الاعتبار.


